SABİT AYAR DEĞİL, REÇETEYE GÖRE KONUMLANDIRMA

DOĞRU KONUM
HIZLI AYAR

Hassas hizalama.Hızlı ürün geçişleri.Verimli üretim.

ServoMotion lazer konumlandırma sistemleriyle
üretiminize yön verin.

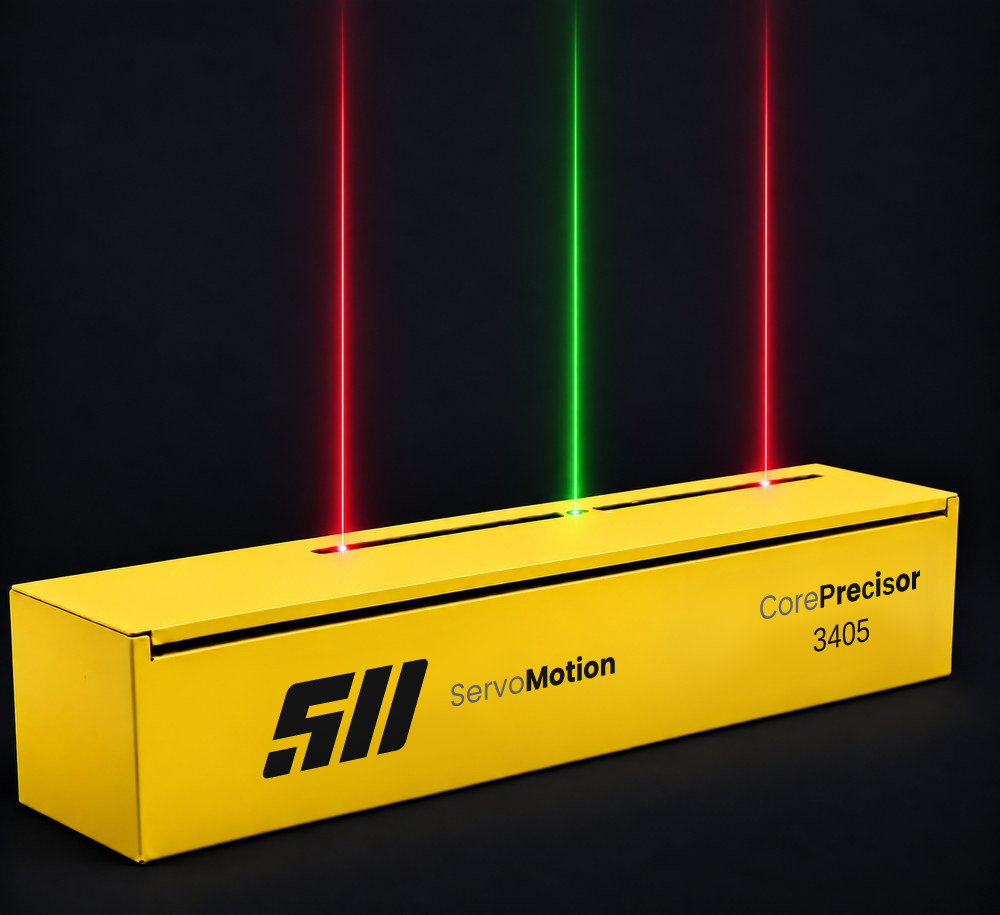
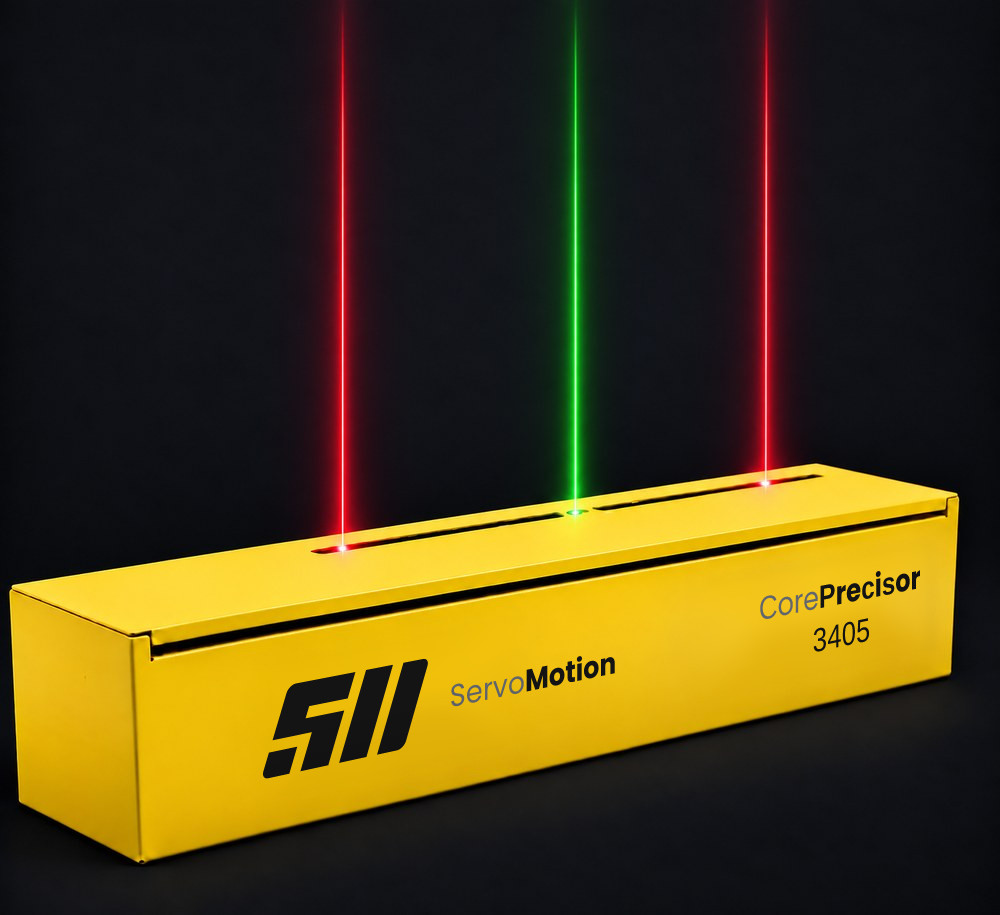
CORE PRECISOR lazer konumlandırma sistemi — iki kırmızı, ortada bir yeşil referans çizgisi
CORE PRECISORKompakt gövde · Servo kontrollü hareket
PLC TABANLI KONTROL

Reçete ve hareket yönetimi

PROFINET / EtherNet/IP haberleşmesi
SERVO HAREKET MİMARİSİ

CORE: bağımsız ve simetrik hareket
SHUTTLE: tek mekikle sıralı yerleştirme

Enkoder geri beslemeli konum kontrolü
KIRMIZI / YEŞİL LAZER

Ayarlanabilir odak · Çizgisel referans

12–24 VDC besleme · Standart M12 bağlantı
UYGULAMAYA ÖZEL MEKANİK

CORE: kompakt, kapalı gövde
SHUTTLE: üç raylı, kilitli araba yapısı

Çalışma alanına göre boyutlandırma

SERVOMOTION ÜRÜN AİLESİ

YÜKSEK HASSASİYETLİ
LAZER KONUMLANDIRMA ÇÖZÜMLERİ

Hassasiyetin, hızın ve esnekliğin ön planda olduğu endüstriyel hatlar için geliştirilmiş yenilikçi konumlandırma mimarileri.

CORE PRECISOR kapalı gövde
KOMPAKT GÖVDE · ESNEK HAREKET

CORE PRECISOR

CORE PRECISOR, kompakt gövdesi ve esnek hareket seçenekleriyle üretim hattınızın hizalama gereksinimlerine uyum sağlar. Lazerleri bağımsız veya simetrik olarak konumlandırarak malzeme yerleştirme ve makine ayarlarında hassas, tekrarlanabilir referanslar oluşturur.

6hareket konfigürasyonu600–4.000 mmgövde uzunluğu
ÜRÜN DETAYLARI
ÜST RAY · +24 VDC BARAREZERVE ALANIREZ.1REZ.2MEKİKALT RAY · SERVO MEKİKÜST RAY: +24 VDC BESLEME · ORTA RAY: LAZER ARABALARI · ALT RAY: SERVO MEKİK
MEKİK MİMARİSİ · ÇOKLU KONUMLANDIRMA

SHUTTLE PRECISOR

SHUTTLE PRECISOR, çok sayıda lazer referansı gerektiren uygulamalar için tek servo eksenle konumlandırma sunar. Mekik, lazer arabalarını sırayla hedeflerine taşır; konumlarında kilitlenen arabalar, tüm referans çizgilerinin çalışma boyunca birlikte kullanılmasını sağlar.

5–40+lazer arabası*1 servoüç raylı mimari
ÜRÜN DETAYLARI

* SHUTTLE PRECISOR lazer kapasitesi, hareket mesafesi ve rezerve alanı uygulama gereksinimlerine göre belirlenir.

UYGULAMA VE PROSES KAZANIMLARI

HİZALAMA SÜREÇLERİNDE
HASSASİYET VE TEKRARLANABİLİRLİK

01 / MALZEME YERLEŞTİRME

KENAR VE EKSEN REFERANSI

Tanımlanan kenar ve eksen konumları, çalışma yüzeyine lazer çizgileri olarak yansıtılır. Operatörün malzeme veya parçayı ortak bir referansa göre yerleştirmesi sağlanarak manuel ölçü aktarımı ihtiyacı azaltılır.

02 / MAKİNE AYARI

KONTROLLÜ AYAR SÜRECİ

Kılavuz, dayama ve işlem elemanlarının hedef konumları lazer referanslarıyla gösterilir. Ayar noktalarının doğrudan çalışma alanında izlenebilmesi, kurulum sürecini kolaylaştırır ve tekrarlanan ölçüm adımlarını azaltır.

03 / ÜRÜN DEĞİŞİMİ

REÇETE TABANLI TEKRARLANABİLİRLİK

Ürüne ait konum bilgileri reçetede saklanır ve ürün değişiminde PLC kontrolüyle yeniden uygulanır. Aynı referans düzenine geri dönülmesi, ayar standardizasyonunu destekler ve geçişlerde hazırlık süresini kısaltır.

Kategori Farkı

Sabit Ayar Değil.
Reçeteye Göre Konumlandırma.

GELENEKSEL SABİT REFERANS

KONUM BİR KURULUM AYARIDIR

Lazer, devreye alma sırasında bir kez konumlandırılır. Reçete değiştiğinde çizgiyi operatör yeniden ayarlar; sonuç ayarı yapan kişiye, kullanılan ölçüm yöntemine ve o an ayrılabilen süreye bağlı kalır.

SERVO KONTROLLÜ REFERANS

KONUM BİR REÇETE VERİSİDİR

Ölçü panelden girilir; sistem hedef konumlara kendisi gider. Aynı reçete her çağrıldığında çizgiler aynı yere döner, ayar operatörün işi olmaktan çıkar ve ürün geçişi hattın kendi süresine bağlı hâle gelir.

±1,00mmProjeksiyon hassasiyeti
1000mm/sKonumlandırma hızı · Core
6Hareket konfigürasyonu · Core
~118snTam kurulum döngüsü · Shuttle

Değerler; 2.400 mm strok, 20 lazer ve 200 mm çizgi aralığı senaryosu üzerinden verilmiştir. Sabit referansın hangi uygulamalarda hâlâ doğru çözüm olduğunu Sabit referans lazeri ne işe yarar? yazısında ele aldık.

Teknik Karşılaştırma

Aynı Referans.
Farklı Hareket Mimarisi.

KriterCore PrecisorShuttle Precisor
MimariKapalı gövdede servo tahrikli lazer hizalama sistemi6 hareket konfigürasyonuÜç raylı mekik yapısında çoklu lazer hizalama sistemiTek servo tahrik, çok sayıda kilitli araba
Aynı anda görünen çizgiGövdedeki lazer adedi kadarKalan çizgiler reçete adımlarıyla sırayla gösterilirTüm kesim çizgileriReçete kurulduktan sonra eş zamanlı ve sürekli
Tipik lazer adedi1 – 65 – 40+
Servo eksen sayısıHareketli lazer başına 1 eksenToplam 1 mekik ekseni (Tek tahrik)
Uygun uygulamaAz dilimli dilimleme, bıçak hizalama, tek referanslı hatlarÇok dilimli dilimleme, kalender ve geniş bant hatları, elastik/kulak besleme
Kurulum sonrasıLazerler bir sonraki reçete konumuna geçerMekik başlangıç konumuna geri döner, tüm çizgiler yerinde kalır
Gövde uzunluğu600 – 4.000 mmDaha uzun hatlar talebe göre tasarlanırStrok + rezerve alanı + emniyet payıProjeye göre ölçeklendirilir · konfigüratör hesaplar
Ortak altyapı
Endüstriyel PLC ve servo sürücü kontrolü
Standart saha veri yolu ile hat otomasyonuna entegrasyon
Dokunmatik operatör paneli
Endüstriyel çizgi lazer modülleri

Nihai performans ve bağlantı kapsamı; hareket yükü, uygulama mesafesi ve montaj koşullarıyla birlikte değerlendirilir. Lazerler hizalama referansı oluşturur; malzeme ve makine elemanlarının ayarı operatör tarafından yapılır.

ENDÜSTRİYEL UYGULAMALAR

FARKLI PROSESLER İÇİN
ORTAK HİZALAMA YAKLAŞIMI

ServoMotion sistemleri; malzeme yerleştirme, kenar hizalama ve makine ayarı süreçlerinde konum referansı oluşturur. Lazer yerleşimi ve hareket mimarisi; proses geometrisi, çalışma mesafesi ve reçete gereksinimlerine göre belirlenir.

Ürün değişiminde ayar hazırlığı

Reçete her değiştiğinde çizgilerin yeniden ölçülüp ayarlanması, hattın duruş süresini uzatır.

Kenar ve merkez hizalama

Malzemenin kenarı ya da ekseni, yerleştirme ve kesim kalitesini doğrudan belirler.

Çoklu referans yönetimi

Aynı anda birden çok çizgi gerektiğinde referansların tümünün tek reçeteden yönetilmesi gerekir.

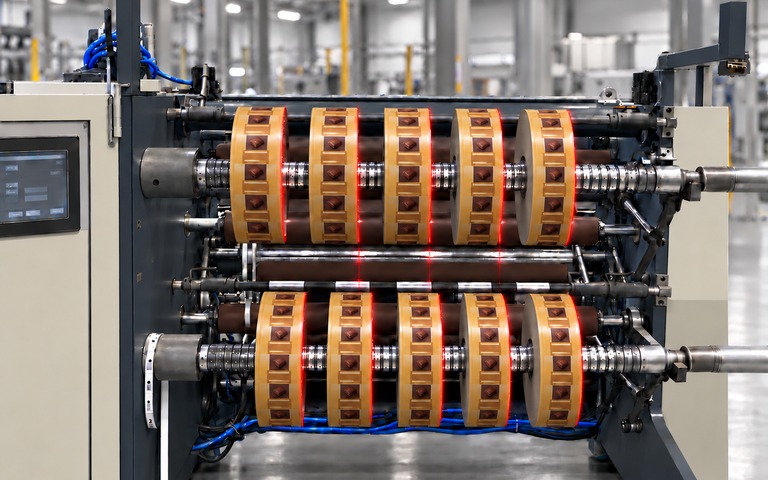
LASTİK VE KOMPOZİT MALZEMELER

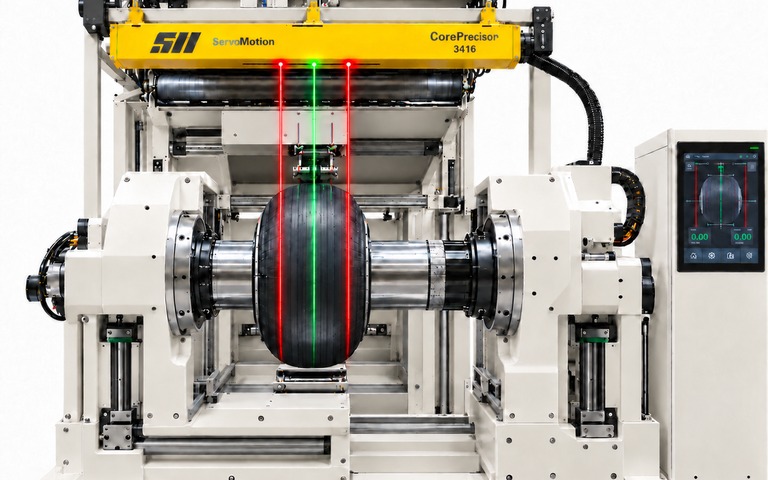
Takviye katmanlarının serim genişliği üründen ürüne değişir; her geçişte kenar ve simetri referansının yeniden kurulması gerekir. Referans çizgileri, uygulama yüzeyinin geometrisine göre düzenlenir.

Belirleyici olanKatman genişliği, simetri ekseni, uygulama yüzeyinin geometrisi ve çalışma mesafesi.

ÖRNEK KURULUM
Core Precisor · K4 çift kanal (1 sabit + 2 hareketli) · 1.600 mm strok

Uygulama sayfasını görün →
Lastik ve kompozit uygulama resmi 2
Saha fotoğrafı · lastik ve kompozit

HİJYENİK ÜRÜNLER VE NONWOVEN

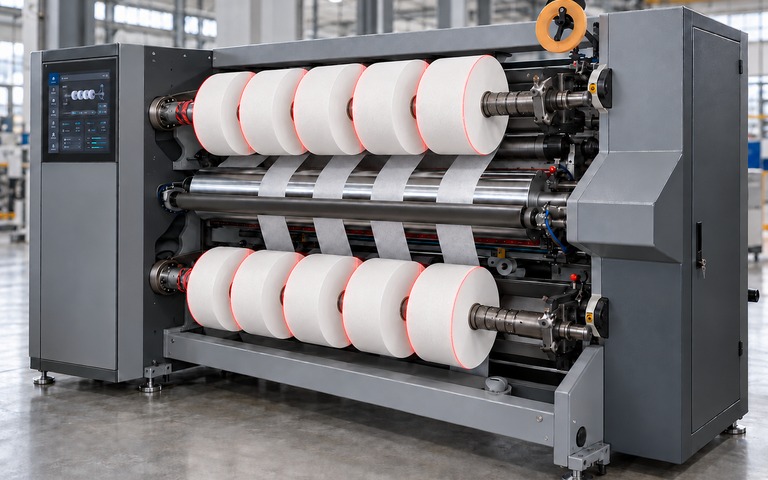
Çok katmanlı yapıda her katmanın kenar ve eksen referansının tutarlı olması gerekir; ürün ölçüsü ise sık değişir. Ölçü değiştiğinde hizalama konumları reçeteye göre yeniden oluşturulur.

Belirleyici olanKatman sayısı, çalışma genişliği, eşzamanlı çizgi sayısı ve dokunmamış yüzeyin optik davranışı.

ÖRNEK KURULUM
Shuttle Precisor · 26 lazer · 2.300 mm strok

Uygulama sayfasını görün →
Hijyenik ürünler ve nonwoven uygulama resmi 2
Saha fotoğrafı · hijyenik ürünler ve nonwoven

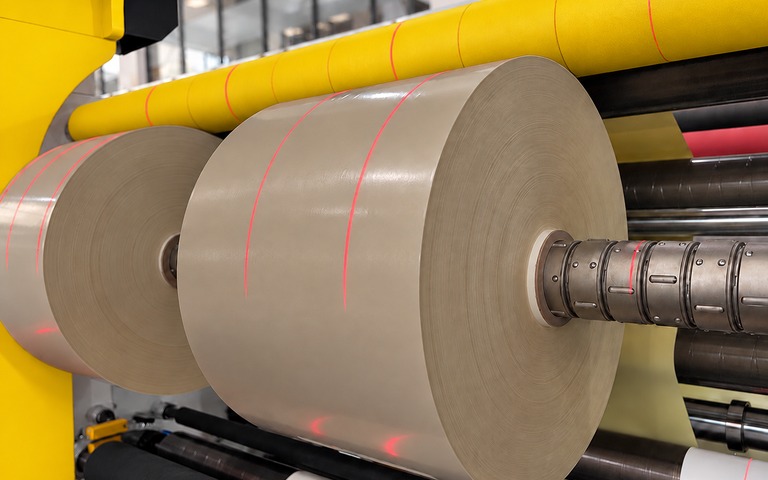
AMBALAJ VE KAĞIT

Farklı ebatlar arasındaki geçişte kılavuzların ve işlem elemanlarının ayarı hattı bekletir. Ortak bir konum referansı, ebatlar arasında aynı ayar disiplinini korur.

Belirleyici olanEbat çeşitliliği, reçete değişim sıklığı ve eşzamanlı görünmesi gereken çizgi sayısı.

ÖRNEK KURULUM
Shuttle Precisor · 16 lazer · 1.800 mm strok

Uygulama sayfasını görün →
Ambalaj ve kağıt uygulama resmi 2
Saha fotoğrafı · ambalaj ve kağıt

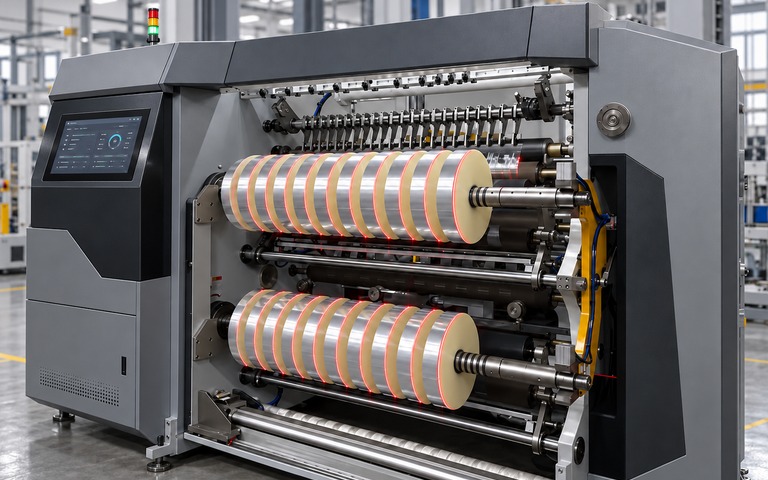
FİLM VE FOLYO

İş çoğu zaman iki kenarın nerede duracağıyla başlar. Bobin genişliği ve kesim eni reçeteden reçeteye değişir; her geçişte kenar konumunun yeniden kurulması gerekir.

Belirleyici olanYüzey optiği, kenarlar arası mesafe, lazer rengi ve çalışma mesafesi.

ÖRNEK KURULUM
Core Precisor · K3 tek kanal + sabit (1 hareketli + 2 sabit referans) · 2.000 mm strok

Uygulama sayfasını görün →
Film ve folyo uygulama resmi 2
Saha fotoğrafı · film ve folyo

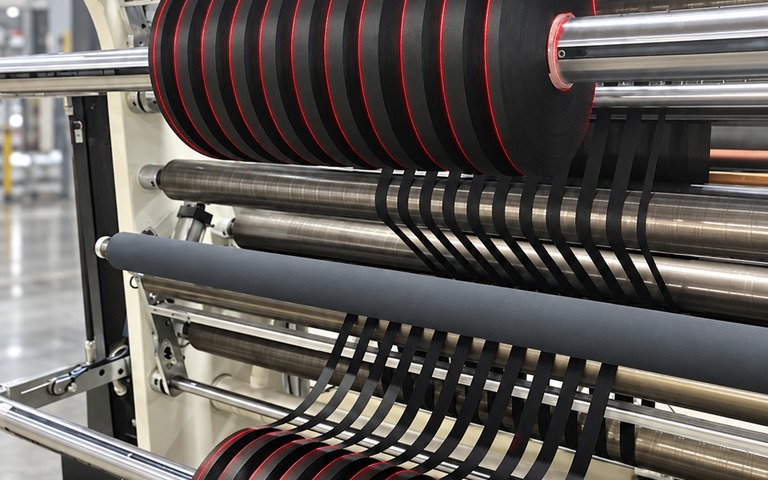
TEKSTİL VE TEKNİK KUMAŞLAR

Simetri, kenar konumu kadar belirleyicidir. Merkez ekseni kaybolduğunda kenarlar doğru olsa bile ürün ortalanmamış çıkar; merkez referansının üretim boyunca görünür kalması gerekir.

Belirleyici olanSerim genişliği, merkez ekseni, katman düzeni ve montaj yüksekliği.

ÖRNEK KURULUM
Core Precisor · K4 çift kanal (2 hareketli + 1 sabit merkez) · 2.400 mm strok

Uygulama sayfasını görün →
Tekstil ve teknik kumaşlar uygulama resmi 2
Saha fotoğrafı · tekstil ve teknik kumaşlar

ETİKET VE YAPIŞKANLI BANT

Dar en dilimlemede bir reçete onlarca kesim çizgisi demektir. Çizgilerin tek tek ölçülüp ayarlanması, hattın en uzun duruş kalemine dönüşebilir.

Belirleyici olanÇizgiler arası mesafe, eşzamanlı çizgi sayısı ve mekanik yerleşim.

ÖRNEK KURULUM
Shuttle Precisor · 20 lazer · 1.800 mm strok

Uygulama sayfasını görün →
Etiket ve yapışkanlı bant uygulama resmi 2
Saha fotoğrafı · etiket ve yapışkanlı bant

Bu yaklaşımın altı farklı segmentteki kurulumları için başarı hikayelerine bakabilirsiniz.

Montaj, devreye alma ve sonrasındaki destek kapsamı için servis ve devreye alma sayfasına göz atın.

Listede kendi prosesinizi görmüyorsanız: hizalama ihtiyacı çoğu zaman sektörden bağımsızdır. Uygulamanızı birlikte değerlendirelim →

SERVOMOTION / OEM LAZER

TASARIMDAN
DEVREYE ALMAYA
BÜTÜNCÜL MÜHENDİSLİK

2014’ten bu yana endüstriyel lazer uygulamaları geliştiren OEM Lazer, ServoMotion sistemlerinde mekanik tasarımı, lazer yerleşimini ve servo hareket kontrolünü PLC otomasyonuyla bütünleştirir. Çalışma alanı, montaj koşulları ve proses gereksinimleri birlikte değerlendirilerek uygulamaya özel sistem yapısı belirlenir. Mühendislik süreci, montaj ve devreye alma desteğiyle üretim hattına entegrasyona kadar uzanır.

Mühendislik yaklaşımımızı inceleyin →Servis ve devreye alma süreci →Veri sayfası talep edin →

HATTINIZA UYGUN SİSTEMİ
BİRLİKTE BELİRLEYELİM

Hattınızın hizalama gereksinimlerini iletin; lazer yerleşimi, hareket kontrolü ve PLC/otomasyon entegrasyonunu sisteminize özel olarak tasarlayalım.

ÖNCE BİLGİ, SONRA YATIRIM

Sistem seçimi ve yatırım kararlarını kolaylaştıran teknik yazıları, uygulama örneklerini ve ürün güncellemelerini yayımlandıkça e-posta ile paylaşıyoruz.

E-bülten aboneliği için kaydolun

E-posta adresiniz yalnızca bülten göndermek için işlenir; aboneliğinizi her zaman sonlandırabilirsiniz. Ayrıntılar için KVKK aydınlatma metnimize bakın.